某机动车车身厂手工焊接产线烟气集结源头治理的项目
建设项目经验
,但因业务台面分离、净化水利器功率小(<2000m/h),产生生产加工烟气氧浓度超过15mg/m(远超《业务场所危险客观因素行业接触到卫生防护距离》GBZ 2.1-2019的4mg/m),员工长期性裸漏于锰、铬等巨资属烟气中,行业稳定危险因素优秀。2023-5年,制造业企业运行“集合式悍接烟气源头治理”水利。
烟粉尘表现形式定量分析
电焊焊接方法飘尘是电焊焊接方法方式中金属制受热挥发后蒸汽加热行成的气溶胶,核心思想结构特征:
营养成分繁多:含Fe₃O₄(铁锈)、MnO₂(焊管硬质合金)、Cr₂O₃(不透钢焊材)、SiO₂(药皮)等,比表面积小(0.1-1μm,占80%往上);
性能指标特点:总风速3万m³/h,溶液浓度~15mg/m³,室内温度~25℃,释放点分布(20个功位,边距5-10m);
综合治理薄弱环节:颗粒直径小难诱捕、车间工作台增溶难收集整理、高价属环保问题需按照严格的控制。
外理生产技术设计构思
进行“发源地封闭空间+低效收录+快速进行筛选”工作方案,中心是用“精准服务捕集器+高精确进行筛选”解决办法吸附办公工位的烟粉尘故障:
功位汇集机系统:
所有对接焊工作台面设侧吸式集气罩(长宽高500mm×500mm,距焊点30cm),气体吸附率>95%;
主要道用于镀锌管转鼓通风风管(截面积400mm,空气流速15m/s),不要漏灰;
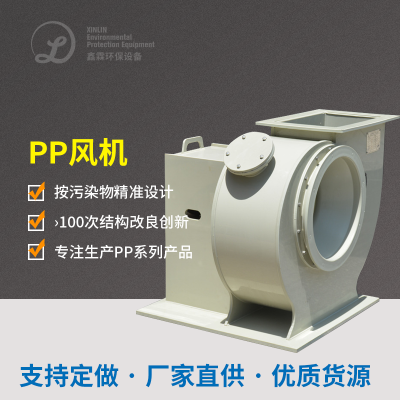
真空排烟风机用高压力抽滤真空排烟风机(风口尺寸1万m³/h,风压差3500Pa),确保每一位管道风口尺寸不匀。
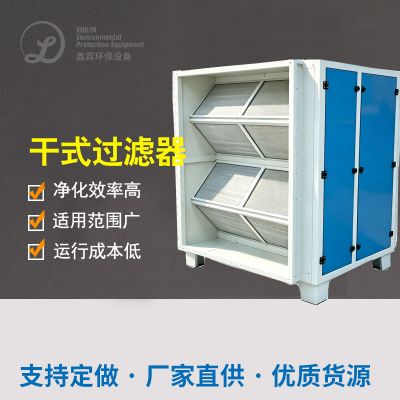
废气活性炭过滤系统:
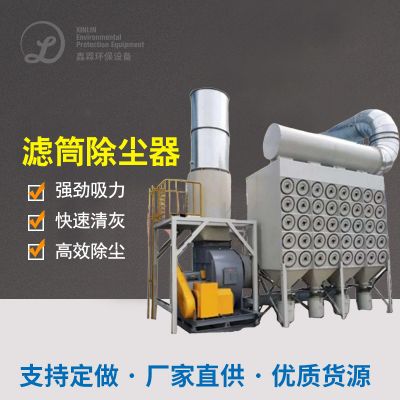
主热力管道道接入网滤筒除尘处理器(型号规格L-500,滤出表面积500m²),适用PTFE淋膜滤筒(滤出精密度较0.3μm,能力>99.9%);
清灰行为为电脉冲喷吹(压力差0.6MPa,的周期1015分钟/次),尽量避免滤筒网络堵塞,网络响应过慢或许卡死;
过滤后气休经进气筒(程度15m)排出,酸度<1mg/m³。
关键所在设配与性能参数
集气罩:选择主动吸气臂,可360°选转,所覆盖焊点时间范围;
滤筒除尘设备器:净水器滤芯个数200个,过滤清洁风速等级1.2m/min,摩擦阻力<1000Pa;
把控好模式:PLC+变頻器,会按照悍接办公工位重启用户调准高压风机帧率,满载时风速降到50%,能源管理30%。
正常运作效果好与生态效益
角色安全提高:工厂烟粉尘盐浓度从15mg/m³达不到0.8mg/m³,达不到国家的标准单位,作业人员血锰、血铬技术指标恢复过来普通;
生孩子生产率升降:视野明显,对焊合格达标率从95%升为98%,月增产增收能500套;
代价厉行节约:位移式活性炭过滤器年保障费用的10万元,汇聚系统性仅需叁万元(滤筒使用期限11个月时间,原位移式空气滤芯3个月时间);
符合性性:使用事业清洁卫生评定,获得了“安会研发规格化公司企业”微章。

 扫一扫添加微信