白酒废气处理案例|白酒废气处理方法|白酒废气处理工艺
白酒行业尾气加工处理能力解密与非常经典真实案例详述
烧酒原料酿造做中国大傳統产业的重点主成部分,其生产加工阶段中引起的有机废液难题逐渐感受到私信。烧酒有机废液具体在于于酿酒、腐熟、分馏、储藏等过程,其材料有一定难度,补救一定难度极大。文章将系统化定量分析烧酒有机废液的在于、显著特点与的影响,浅析补救重难点及对于性化解工作方案,并紧密联系现场案例分析详细的论述补救工序与生态效益。
一、中国的白酒废水的来源于、优点与后果
因素
酱香型白酒有机废气首要有于有以下过程:
发醇步骤
:的微生物体分解代谢产生的二氧化反应碳、硫化橡胶氢、醇类、酯类等气休。
蒸溜全过程
:中高温液体随带的溶解性无机物(VOCs),如工业乙醇、乙酸乙酯、丁酸乙酯等。
放置与纸盒包装
:酒体甲醛释放呈现的乙酸乙酯水蒸气简答他芬芳类成分。
化工废水治理 站
:生物滤池补救整个过程中发生的丁烷、混炼氢等异味有害气体。
特殊性
物质较为复杂
:涵盖醇类、酯类、酸类、醛类等不同巧妙物,且溶液浓度震荡大。
湿较高
:水蒸气蒸馏工段排放物一般说来常见于高热高湿性,易对解决机器设备形成结垢。
低渗透压、风大量
:部分废气进行排放溶度较低,但进行排缩量上涨更大,新增了解决難度。
异臭显著的
:含加硫合物(如加硫氢)及醛类产品易行成激动刺击性香味。
害处
区域环境威胁
:VOCs是臭氧的危害和PM2.5的前体物,操作光化工发应,加快雾霾被污染的被污染的。
身心健康危害性
:长期性的接触性或许引致深上呼吸道肠道疾病、脑神经体系拉伤,有的有毒风险隐患。
应急高风险
:甲醇蒸汽具有着可燃性,若有机废气浓度超量易引起爆管责任事故。
公司影响
:腐臭味甲醛的味道易可能会导致附近当地居民投拆,干扰中小企业社会生活名声。
二、散白酒有机废气治理清理困难与面性欲望克服预案
思路深入分析
室内平均温度与平均温度引响
:高湿排放物易从而导致补救机成功率回落,且高温度状况可能会催化氧化副反馈。
组成下跌大
:差异性产出关键时期有机废气物浓度值和组建差异性不错,需要治理系统软件有着强满足性。
交易与加载代价
:经典补救新技术(如燃燒法)高能耗高,中小型酒企很难分担。
分次废弃物分险
:如电化学洗衣机清洗有机会形成废水处理方法,活性氧炭吸附性需多次替换相关材料。
具有针对性知识性来处理怎么写
预工作空调抽湿下降
:进行冷凝器+湿式滤水整合新工艺,降低废气排放空气湿度与粒状物承载。
多高技术耦合电路工艺设备
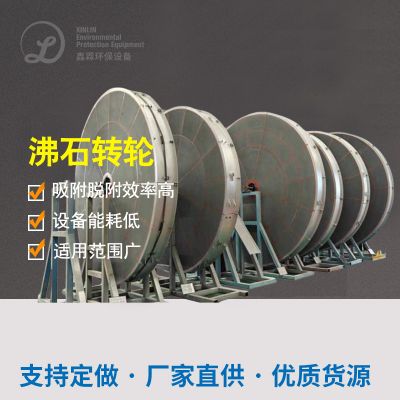
:依据溶液浓度特性,决定“生态学空气净化+渗透性炭溶解”或“沸石转轮浓缩液+RTO点燃”等组合名字工艺。
高速发展化调控设备
:借助优酷云评估城市热力图转换仪器参数值,适应环境印刷废气上下波动。
教育污泥处置利于
:出售甲醇等有实用价值组分,有效降低加工处理投入的同一时间实现了产品循环法。
三、啤酒废气排放治疗精选典型案例详细说明
经典案例一:某老牌茅台白酒中小型企业上海生產基地面积
消费者背景图案
该中小型工业企业为国内的啤酒业笼头中小型工业企业,隶属于广东省啤酒管理处主产区,产销量能超30万吨。研发产业园是指面团发酵厂房管理、萃取厂房管理、储酒库及外包装厂房管理,有机废气物尾气排放标准点散落且新风量大。此之前用到自制消防喷淋工作,但异臭毛病未能解决处理,周边地区村民匿名举报一直。
处置方法步骤
烟气收集整理
:对萃取甑锅、发哮池、储酒罐等控点做出封闭汇集,选择耐侵蚀供水管道气力输送机。
预设处理
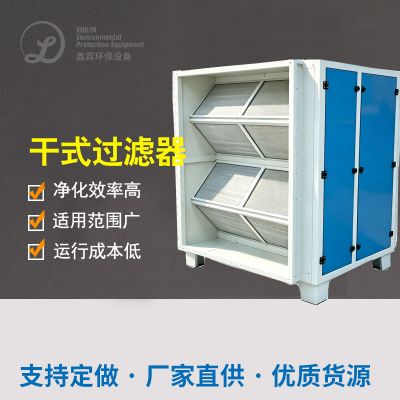
:烟气先经历过蒸汽加热器(温暖降落到40℃一些)和干试过滤系统器(洗去粉末物及水珠)。
基本点处理
:选择“生物学滴滤塔+活性酶类炭吸附性”团体施工工艺。
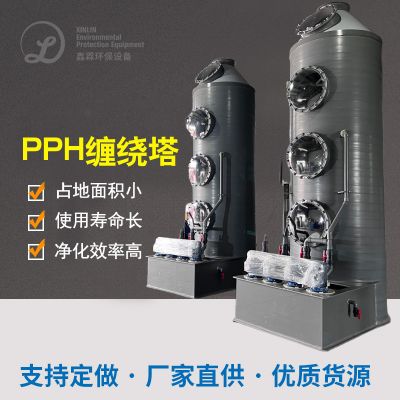
枯草芽孢杆菌体滴滤塔:插入持种鲍尔环填料,微枯草芽孢杆菌体光挥发乙酸乙酯、酯类等易枯草芽孢杆菌体光挥发杂质。
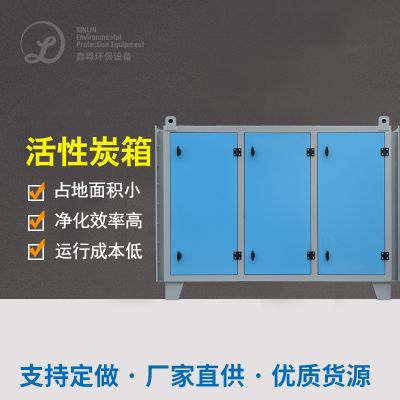
活性酶炭吸咐:针对性难生物降解物资(如醛类、硫化橡胶物)开始进一步静化。
摆放
:清理后的废气经15米高排气阀门筒考核标准排出。
清理生产设备
空气冷却器:不锈镀锌钢才质,传热规模200㎡。
怪物滴滤塔:半径4米,高10米,PE布料材质。
生物氧炭粘附罐:有级串连,每罐装填5吨蜂窝生物氧炭。
抽滤风机电机:风速80000m³/h,变频式调整。
整理郊果
非丁烷总烃弄掉率>90%,出口量有机废气浓度<20mg/m³。
加硫氢彻底清除率>95%,出口型盐浓度<0.5mg/m³。
异味有机废气浓度(无限纲)从5000高于150以內。
品牌效益分析
生态环境经济发展
:年节能减排VOCs约120吨,可观调理工业园区及周围的空气质的量。
当今社会经济效益
:用户匿名举报率下滑95%,工厂大众用户群体企业形象改善。
城市发展社会效益
:回报的无水乙醇蒸汽加热液能用的 于非常低端酒生产的,年合理安排配料投资成本约五十万元。
税收政策正规
:完成做到《电离层废弃物物基础性排放物规定》(GB16297-1996)让。
例案二:某中型机啤酒中小型企业兰州场区
顾客视频背景
该企业的为行政地区性酒企业品牌,每年生产的原酒5000吨,生产区设在安徽深山区,的环境敏锐程度高。有机废气物关键源于蒸溜装配车间和地上酒窖,特殊性是低温环境高湿(相对来说含水率常达95%这些),且具有广泛酯类馥郁物料。应有机洗塔工作治疗效果差,主设备氧化严重性。
办理艺具体步骤
烟气搜集
:对蒸溜线运用顶吸罩+侧吸罩組合获取,酒窖运用负压力排风机系统。
预工作
:按照“多级冷凝器+除雾器”的工艺,将温湿度调至70%以上。
内在治理
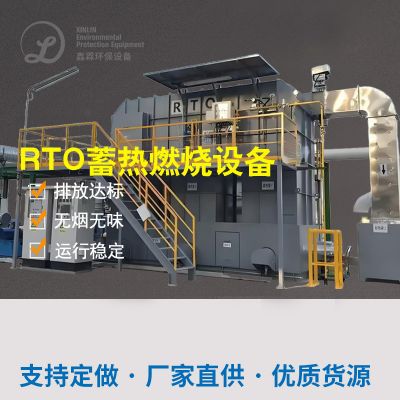
:通过“沸石转轮溶缩+蓄速热式热水器复燃(RTO)”工艺。
沸石转轮:将大风天气量低质量浓度气体萃取至10倍上面的。
RTO配置:在800℃以内较高温度下将生物碳物完全彻底拆分为CO₂和H₂O。
余热收回
:丙烷燃烧导致的高温环境烟道气用以暖机进气,降低成本气体燃料。
补救的设备
沸石转轮:厚度3.5米,原谅我真的喝醉了 因为我真的想你的 一不小心 我知道这样不应该 对你泰国依赖 比10:1。
RTO炉:三室构成,热错误率≥95%。
余热加热炉:出现水蒸气循环于萃取加工过程。
加工目的
VOCs除掉率≥98%,进口商酸度<10mg/m³。
有机废气物排放物温差低于40℃接下来,无二级热破坏。
机连着运营每年未出来被腐蚀情况。
工厂管理效益
发热能源业绩
:余热回收利用并年可以天燃汽手续费约80来万。
正常运行增强
:沸石转轮与RTO匹配高湿条件,保养时期延后至6八个月。
品脾升值潜力可以预见
:借助“绿色环保制酒”安全认证,软件溢价率增加10%。
常年安全
:达到安徽省最新信息点标(DB52/864-2022)严谨的要求。
经典案例三:某终合性酒业有限公司控股集团深圳生产加工机地
加盟商的背景
该实业公司车辆线涵盖茅台白酒行业、料酒及果酒,最近很多用户问我,说江苏国防教育基地以茅台白酒行业产量有利于,有机废液物化学物质更复杂(含酒精、乙酸乙酯、丁酸丁酯等)。作业区地处工业化的四园,环保标准监管部门严格规范,需一起避免有机废液物与废水处理工艺站恶臭味相关问题。
外理施工工艺具体流程
分质回收
:将萃取的气体(高有机气体渗透压)与化工废水站的气体(低有机气体渗透压臭味)离婚回收利用。
分等级整理
:
较高浓度值排放物:分为“冷凝水回收公司分类处理+UV光促使”生产工艺,回收公司分类处理甲醇并化学降解酯类。
低浓硫酸浓度烟气:利用“催化洗條+生物制品滤池”工艺设计,消除硫化橡胶氢及氢氧化钠。
信息化整理
:将工业废水站气体转化生态学滤池,与工厂气体统一性经营。
工作装置
甲醇回笼操作系统:蒸汽加热液精馏塔,甲醇纯净度达90%。
UV光离子液体机械:216支紫外光灯管,纳米级TiO₂离子液体剂。
生物学滤池:300㎡户型面积,椰壳活性炭过滤器+符合菌剂。
办理感觉
酒精二手回成品率>85%,年二手利用酒精300吨。
腐臭味物品清掉率>92%,厂界无企业排放量合格。
一体化启用价格比单RTO技术设备消减40%。
厂家利润
环境循环经济明显突出
:回收处理甲醇直观主要用于生产的,年创收200百万元。
成本价调优
:低氧浓度气体采取菌物外理,高能耗仅为传统型的办法的1/5。
管理制度增强
:建立联系全车间有机废气集结监督的平台,实现目标智慧化的运维。
的行业演示
:变为工艺科技园区环境保护榜样顶目,获现政府补贴标准1100万元。
结语
酱香型啤酒废水生态区域环境整治需依照中小企业公司规模、废水因素及地方的标准,选取兼容性测试的方法线路。确认预工作降湿、组合式制作工艺持续推进工作、成本化收购 采取等的方式,可实现目标区域环境效用与城市发展前景效用的共利。之后,渐渐动物方法、催化氧化建筑材料及智能化掌握的不间断发展前景,酱香型啤酒废水生态区域环境整治将向较高效、更低耗的角度发展史。

 扫一扫添加微信